蛋白浓缩提纯的核心工艺与物理特性
蛋白浓缩提纯工艺主要依赖于超滤或离心分离技术,通过半透膜孔径控制,将乳清蛋白或大豆蛋白中的乳糖、矿物质及水分去除,从而提升蛋白质纯度。这一过程通常分为三个阶段:原料预处理、膜分离浓缩以及喷雾干燥成型。在工业生产中,温度控制至关重要,一般维持在40-60摄氏度之间,以防止蛋白质热变性,确保最终产品的溶解性和生物活性不受破坏。超滤膜的选择直接决定了成品蛋白的浓度,常见的浓缩蛋白(WPC)蛋白质含量通常在34%-80%之间,而分离蛋白(WPI)则能达到90%以上的纯度。
物理特性方面,高纯度蛋白粉具有优异的水溶性和乳化稳定性,这得益于其分子结构在温和加工条件下保持完整。然而,天然蛋白原料往往带有轻微的“豆腥味”或乳腥味,直接影响消费者的接受度。为了改善风味并增加产品多样性,后续步骤引入了颗粒化造粒与调味技术。这一步骤不仅是为了口感优化,更是为了提升粉末的流动性、堆积密度以及冲泡时的分散速度,使其更符合运动营养或膳食补充剂的市场需求。
颗粒化造粒技术的原理与设备应用
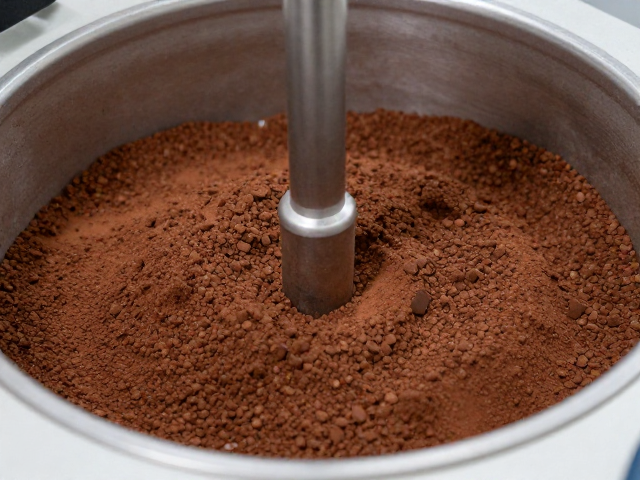
颗粒化造粒是将细碎的蛋白粉末通过物理手段转化为均匀颗粒的过程,主要采用挤压造粒或流化床制粒技术。在挤压造粒中,蛋白粉末与少量粘合剂(如麦芽糊精或纤维素)混合后,通过高压螺杆挤压成型,再经破碎筛分得到规定粒径的颗粒。这种方法生产的颗粒硬度高,不易破碎,且在运输过程中产生的粉尘极少。流化床制粒则是将粉末悬浮于热空气中,同时喷入粘合剂溶液,使颗粒在动态中逐渐长大并干燥。两种工艺均需精确控制湿度和压力,以避免蛋白结构因过度机械应力或高温而受损。
设备参数对颗粒质量有着决定性影响。例如,挤压机的螺杆转速、模孔尺寸以及压力值,直接决定了颗粒的粒径分布和密度。工业标准通常要求颗粒粒径在规定的目数范围内(如20-40目),以确保冲泡时的溶解速度均匀。过细的粉末容易吸潮结块,而过大的颗粒则可能导致溶解缓慢。因此,现代生产线常配备在线筛分系统,实时监测颗粒大小,并通过反馈机制自动调整挤压参数。这种精细化控制不仅提升了产品的一致性,还减少了原料浪费,符合现代制药和食品工业的GMP(良好生产规范)要求。
可可粉调味的配比逻辑与感官科学
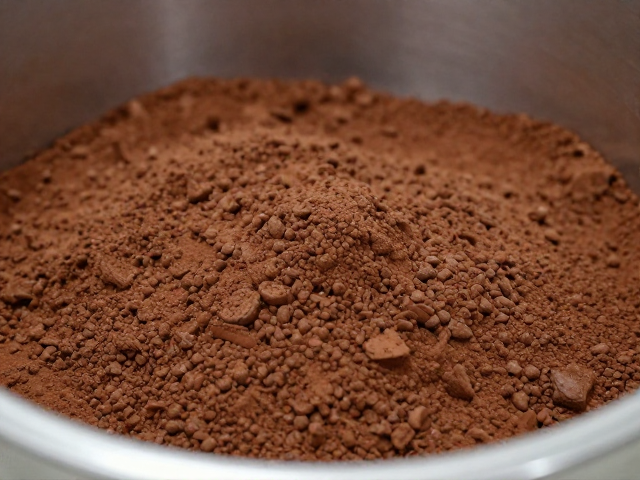
可可粉在蛋白粉调味中扮演着关键角色,其添加比例通常控制在3%-8%之间,具体取决于目标风味强度。可可粉富含黄烷醇和多酚类物质,具有天然的抗氧化特性,但其苦味和涩味需要通过糖醇或天然甜味剂进行平衡。在配方设计中,麦芽糊精或赤藓糖醇常作为主要甜味载体,与可可粉形成协同效应,掩盖蛋白原料的异味。此外,可可粉的粒径和脱脂率会影响其在液体中的悬浮稳定性,高可可脂含量可能导致结块,因此工业上常使用低脂可可粉或经过微胶囊化处理的可可粉,以提升混合均匀度。
感官评价实验表明,可可风味的接受度与蛋白来源密切相关。乳清蛋白因其天然微甜,与可可粉搭配能形成类似巧克力牛奶的顺滑口感;而大豆蛋白因带有豆腥味,需要更高浓度的可可粉和香草提取物进行掩盖。调味过程中,微量香料如香草醛、焦糖色等被精确添加,以增强风味的层次感。值得注意的是,所有添加剂必须符合食品安全国家标准,如GB 2760《食品安全国家标准 食品添加剂使用标准》,确保在推荐摄入量范围内对人体无害。风味的稳定性还需通过加速稳定性试验验证,确保产品在保质期内色泽、香气和口感不发生显著变化。
工艺流程整合与质量控制指标
将造粒与调味整合为连续生产线,需解决物料混合均匀度与热历史控制两大难题。现代生产线通常采用双螺杆混合机进行预混,随后进入流化床或挤压造粒单元。在此过程中,在线近红外光谱(NIR)技术被用于实时监测蛋白质含量和水分活度,确保每批次产品符合既定规格。质量控制指标包括蛋白质纯度、水分含量(通常低于5%)、溶解指数、菌落总数以及重金属限值。例如,铅、砷、汞等重金属含量需远低于国家标准限值,以保障食品安全。
数据追溯体系是确保工艺稳定性的另一关键环节。每批原料的批次号、加工时间、温度曲线、压力记录及最终检测结果均被存储在数据库中,形成完整的电子批记录。这种数据完整性不仅便于问题溯源,还为工艺优化提供数据支持。通过统计分析历史数据,生产商可以发现参数波动对产品质量的影响,从而微调造粒压力或调味添加比例。这种基于数据的工艺控制方法,有效提升了产品的一致性和市场竞争力,满足了高端营养品市场对高品质蛋白产品的严苛要求。