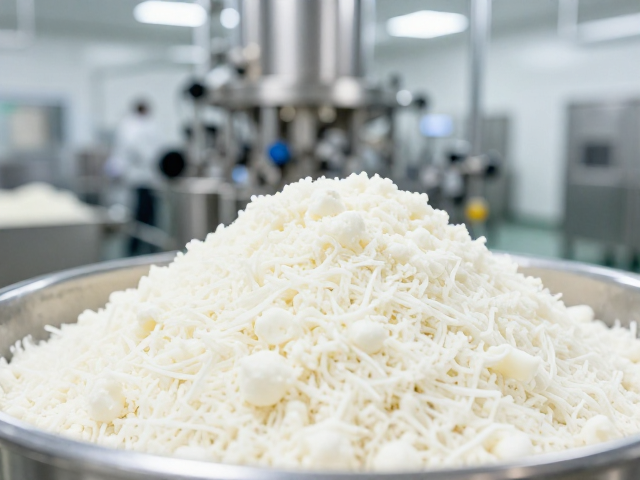
现代化乳企的无菌生产线与核心工艺
乳制品工厂的核心在于对生产环境的极致控制,通常采用全封闭的不锈钢管道输送系统,配合高温短时杀菌(HTST)或超高温瞬时灭菌(UHT)技术,在保留营养的同时确保生物安全性。生产线内部设有严密的CIP原位清洗系统,通过自动化程序定期对管道、罐体进行酸碱清洗和热水冲洗,确保每一批次产品的洁净度符合国家标准。这种高度自动化的封闭体系,彻底隔绝了外界微生物与杂质,为后续的营养保留奠定了物理基础。
在原料处理环节,工厂会对生鲜乳进行精密过滤与标准化调配,确保脂肪、蛋白质等核心营养指标的一致性。现代离心机技术能高效分离杂质,而均质工艺则通过高压迫使脂肪球破碎,使其均匀分散在乳清蛋白中。这一过程不仅提升了产品的稳定性,防止脂肪上浮,更关键的是,它改变了脂肪球的物理形态,使其表面覆盖更多的蛋白质,这为后续粉末加工中的分散性能提供了微观结构上的支持,直接影响最终产品的溶解表现。
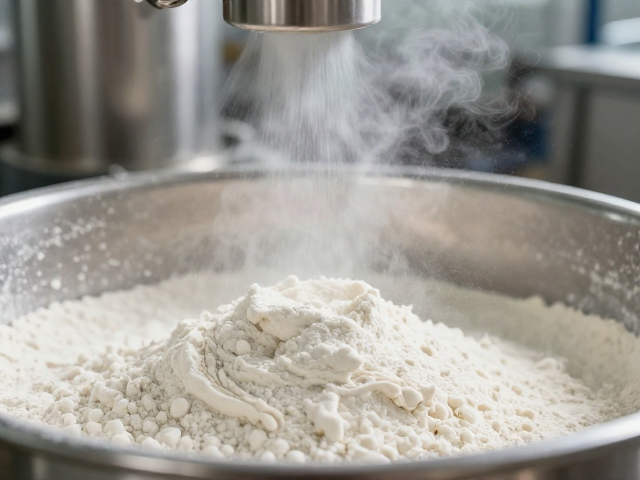
喷雾干燥技术与粉体物理特性
将液态乳转化为粉末,主要依赖大型喷雾干燥塔。高温热空气与雾化后的乳滴瞬间接触,水分迅速蒸发,形成干燥的颗粒。这一过程的温度、湿度、进料速度等参数经过精密计算,旨在最小化热敏性营养素(如维生素、活性蛋白)的热损伤。干燥后的乳粉通过旋风分离器收集,再经流化床冷却定型,最终形成具有多孔结构的颗粒。这种多孔结构增加了颗粒与水的接触面积,是决定冲泡溶解速度的关键物理因素。
为了进一步优化溶解性,工厂会在干燥后引入流化床制粒或包埋技术。通过喷雾粘合剂或改变颗粒形态,使原本细小的粉末聚集成具有一定粒径和密度的颗粒。这种经过处理的颗粒在倒入水中时,能迅速被水浸润,避免细粉因静电或密度差异漂浮在液面形成“结块”。同时,工艺中会严格控制水分含量,通常保持在3%-5%之间,过高的水分会导致结块,过低则影响口感,精准的水分控制是保障冲泡体验的重要一环。
营养强化与功能性成分的稳定性
针对老年人群体的生理特点,乳制品配方中常进行针对性强化。钙、维生素D、维生素B族等营养素会被精确添加至乳粉中。由于不同营养素的化学性质差异巨大,工厂采用微胶囊包埋或乳化分散技术,将易氧化、易降解的营养素包裹在保护层中。例如,将维生素D3与植物油乳化后喷入乳粉,既能提高其在脂质中的稳定性,又能促进脂溶性维生素的吸收。这种技术确保了营养素在货架期内不流失,且能随乳粉基质的溶解同步释放,避免营养分布不均。
蛋白质体系的稳定性也是技术重点。乳清蛋白和酪蛋白在特定pH值和温度下容易变性聚集。通过调整乳清蛋白与酪蛋白的比例,并加入适量的天然乳化剂(如磷脂),可以增强蛋白质的空间位阻效应,防止其在复溶过程中因局部浓度过高而发生絮凝。此外,部分工艺会引入抗性糊精或低聚糖等膳食纤维,这些成分不仅有助于调节肠道功能,其特殊的分子结构还能改善乳粉的分散性,使冲调后的液体更加顺滑,减少沉淀现象,提升老年人的饮用舒适度。
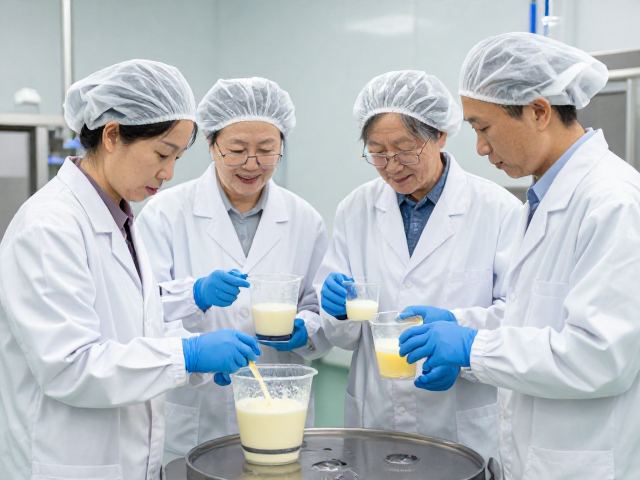
溶解性测试与感官评价体系
工厂内部设有严密的实验室,对每批次产品进行严复溶性测试。测试通常使用标准水温(如45-50℃)和定量搅拌,记录从接触水面到完全无可见颗粒的时间。数据会实时反馈至生产线,若发现溶解速度异常,系统会自动调整喷雾干燥参数或制粒工艺。这种闭环质量控制确保了不同批次间溶解性能的一致性,避免了因工艺波动导致的结块问题。测试过程中会重点监测“挂壁”现象和沉淀率,确保产品在静置后仍能保持均匀状态。
感官评价由经过专业培训的分析品评小组进行,他们依据国家标准和行业通用准则,对乳粉冲调后的色泽、香气、滋味及组织状态进行打分。重点评估是否存在乳腥味、焦糊味或由于溶解不良导致的颗粒感。品评过程中会模拟不同年龄段人群的使用场景,特别是针对老年人可能使用温水冲泡的习惯,验证产品在较低温度下的溶解表现。通过大数据积累,工厂能不断优化配方与工艺,使产品在满足营养需求的同时,提供极佳的冲泡体验,减少因结块造成的浪费和不便。