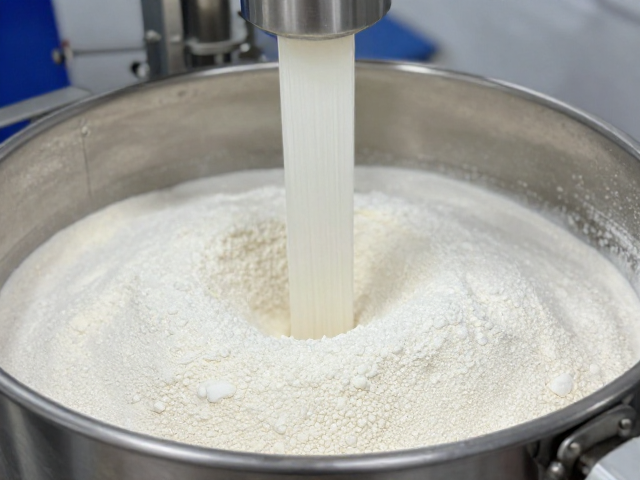
水解乳清蛋白的提取与浓缩核心工艺解析
水解乳清蛋白的生产始于乳清液的预处理与酶解过程,这一阶段决定了最终产品的氨基酸谱系及生物活性保留率。工业级生产线通常采用超滤技术对乳清液进行初步分离,通过不同分子截留膜(如10kDa或30kDa膜)去除大部分水分及小分子矿物质,随后进入酶解反应釜。在特定的温度与pH值控制下,加入特异性蛋白酶将乳清蛋白大分子切割为短肽链,这一过程需精确监控水解度(DH值),通常控制在10%-20%之间以平衡苦味与功能特性。
浓缩工序紧随酶解之后,主要目的是降低水分含量,提高固形物比例,为后续干燥提供合格的料液状态。现代工厂多采用反渗透(RO)结合纳滤(NF)或双膜浓缩技术,相较于传统的热蒸发浓缩,膜浓缩能在低温环境下操作,有效避免热敏性营养素的降解。料液经过多级浓缩后,固形物含量可提升至15%-25%,此时料液的粘度显著增加,需配合高剪切混合设备防止局部过热或沉淀,确保浓缩液的均一性,为进入喷雾干燥塔奠定物理基础。
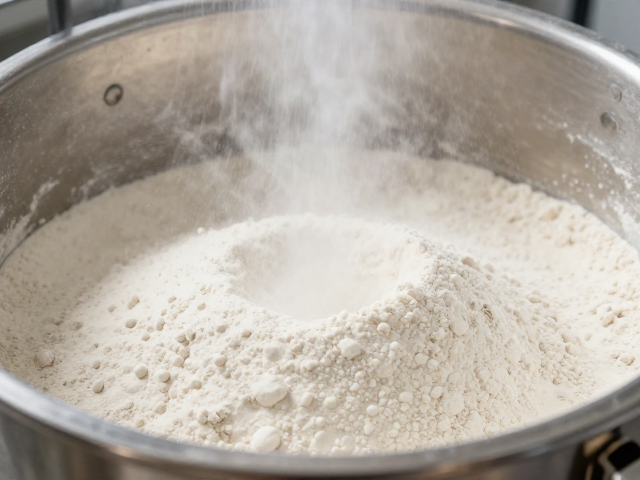
喷雾干燥与粉体特性控制
喷雾干燥是将浓缩液转化为粉末的关键步骤,其核心在于雾化效率与热风交换速率的匹配。高压泵将浓缩乳清蛋白液送入雾化室,通过离心或压力喷嘴形成微米级雾滴,与高温干燥空气瞬间接触,水分迅速蒸发形成干粉。这一过程要求进风温度通常维持在180-200℃,出风温度控制在85-95℃之间,以平衡干燥效率与蛋白变性风险。干燥后的粉体需经过旋风分离器收集,并通过流化床进行冷却与进一步除湿,确保最终水分含量低于4%,防止储存期间的美拉德反应或结块。
粉体的物理特性直接影响其在下游应用中的溶解性与流动性。经过喷雾干燥的乳清蛋白粉通常呈现为不规则颗粒,粒径分布较宽。为了提升产品品质,部分高端生产线会在干燥后引入流化床制粒或挤压造粒工序,通过控制颗粒的粒径范围(如200-500微米)和堆密度,改善粉体的冲溶性及流动性。这一阶段的参数优化需依据蛋白的等电点及表面张力特性进行调整,避免过度加工导致肽链断裂或活性基团损失,确保产品符合食品工业对原料稳定性的严苛要求。
颗粒化造粒技术的原理与实施
颗粒化造粒技术旨在改善粉体形态,提升其在固体饮料、烘焙食品或营养补充剂中的应用表现。干法造粒常采用挤压滚圆工艺,将细粉通过螺杆输送至挤压辊之间,在高压下形成薄片,再经破碎筛分得到预定粒径的颗粒。此方法无需添加液体粘合剂,能最大程度保留原料的原始成分,但设备磨损较大且对原料水分含量敏感。湿法造粒则通过喷洒少量水或雾化粘合剂,使粉末在高速混合锅中团聚成核,再经流化床干燥定型。湿法造粒得到的颗粒强度高、溶解速度快,但需严格控制干燥温度以防止蛋白热损伤。
造粒过程中的参数控制直接影响颗粒的微观结构与宏观性能。挤压造粒的压力需根据物料特性设定,过高的压力可能导致蛋白分子结构扭曲,影响其功能性;过低的压力则导致颗粒松散,易产生粉尘。在湿法造粒中,喷雾速率、混合转速及干燥风量需动态平衡,以形成均匀致密的颗粒内部结构。此外,造粒后的筛分工序至关重要,需通过多层振动筛去除过大或过小的颗粒,确保成品粒径分布的均一性。这一过程不仅提升了产品的外观质感,还优化了其在生产线上的灌装性能,减少堵塞与计量误差。
质量检测与标准化控制
水解乳清蛋白的质量评估体系涵盖理化指标、微生物限度及功能性参数等多个维度。蛋白质含量通常通过凯氏定氮法测定,确保其符合预定规格范围。氨基酸谱分析采用高效液相色谱法(HPLC),精确量化必需氨基酸与非必需氨基酸的比例,验证酶解过程的完整性。溶解性测试是关键的质量控制点,通常要求在室温或热水中能在特定时间内完全分散,无沉淀或结块。此外,水分活度(Aw)的检测有助于评估产品的稳定性,低水分活度能有效抑制微生物生长,延长货架期。
微生物安全是食品级原料不可妥协的红线。生产线需严格执行GMP规范,对原料乳清、辅料及成品进行严密的微生物监控,包括菌落总数、大肠菌群、沙门氏菌等致病菌的检测。重金属残留如铅、砷、汞等需符合国家标准限值,确保产品安全性。稳定性测试包括加速稳定性试验,通过模拟高温高湿环境评估产品在储存期间的理化性质变化。所有检测数据需记录在案,形成可追溯的质量档案,确保每一批次产品均符合食品安全法规及客户特定的技术规格要求。