蛋白浓缩提纯的核心技术路径与分离逻辑
蛋白质浓缩与提纯是生物制药及功能性食品原料生产的关键环节,其核心在于通过物理或化学手段去除杂质,提高目标蛋白的纯度与浓度。工业界常采用膜分离技术作为前置浓缩步骤,例如超滤(UF)技术利用半透膜的选择性透过性,在低压驱动下让小分子物质、盐分及溶剂透过膜孔,而大分子蛋白被截留。这一过程不仅能实现体积浓缩,还能进行缓冲液置换,为后续的高纯度分离奠定基础。相比传统的蒸发浓缩,膜分离在低温下进行,能有效避免热敏性蛋白的变性失活,保留其天然生物活性。
在获得浓缩液后,进一步的高精度分离通常依赖层析技术,包括离子交换、疏水相互作用及亲和层析等。这些技术基于蛋白质的电荷、疏水性或特异性结合位点的差异进行分离。例如,阴离子交换层析利用蛋白表面负电荷基团与固定相上正电荷基团的静电作用进行吸附,通过梯度洗脱改变pH或离子强度,使不同蛋白依次洗脱。这种高选择性分离技术能显著降低杂质蛋白含量,但需配合严密的过程控制,以防止蛋白在复杂流动相中发生聚集或降解,确保最终产品的均一性与稳定性。
流化床干燥在蛋白制剂中的工艺优势与参数控制
流化床干燥是一种将热空气穿过颗粒床层,使固体颗粒像流体一样悬浮运动的热干燥技术,广泛应用于蛋白粉、酶制剂等物料的干燥处理。相较于喷雾干燥,流化床干燥更适用于颗粒状或结晶态蛋白原料的处理,其热效率较高,且能精确控制产品的水分含量。在蛋白干燥过程中,床层温度、空气流速及物料停留时间是关键控制参数。过高的温度可能导致蛋白二级结构破坏,降低生物活性;而气流速度不足则会导致流化不均,形成沟流或死区,影响干燥的均匀性。
为了实现高质量干燥,现代流化床设备常配备在线监测系统,实时反馈床层压力降、温度分布及颗粒粒径变化。通过优化进风温度与湿度,可将蛋白水分含量控制在3%-5%的安全范围内,既防止微生物滋生,又避免过度脱水导致的脆性增加或结块。此外,流化床干燥过程中产生的粉尘可通过内置的旋风分离器或布袋除尘器有效收集,减少物料损失并改善车间环境。这种干燥方式还能改善蛋白粉的溶解性与流动性,满足下游制剂加工对原料物理性质的高要求。
苦味肽的形成机制与源头抑制策略
苦味肽主要源于蛋白质在加工过程中被内源性或外源性蛋白酶水解,暴露出游离疏水性氨基酸残基,特别是当肽段长度在2-20个氨基酸之间且含有疏水性氨基酸(如亮氨酸、异亮氨酸、苯丙氨酸)时,极易呈现苦味。这种不良风味会严重影响蛋白制品的口感接受度,尤其在乳清蛋白、大豆蛋白等植物或动物源蛋白中表现明显。苦味肽的形成与水解程度、原料蛋白组成、加工条件(如pH、温度、时间)密切相关,过度水解是导致苦味加剧的主要原因。
控制苦味肽的策略主要集中在酶解过程的精准调控与后续分离去除。通过筛选特异性高的蛋白酶,控制水解度(DH)在较低水平,可减少疏水肽段的暴露。此外,采用膜过滤技术(如纳滤NF)可根据分子量大小选择性去除小分子苦味肽,保留大分子功能性肽段。另一种有效方法是添加天然苦味掩蔽剂,如环糊精或某些糖类,通过分子间包合作用封闭苦味基团。在生产工艺中,结合实时监测技术分析肽谱变化,动态调整酶解参数,是从源头抑制苦味生成的有效途径,确保最终产品风味纯净。
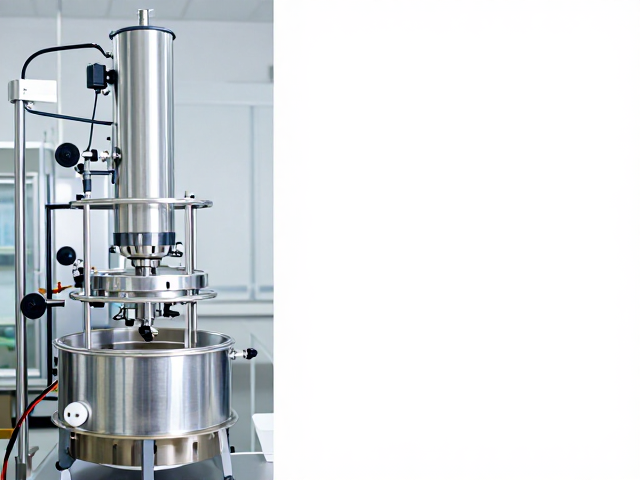
工艺整合与质量控制体系的构建
蛋白浓缩提纯、干燥及苦味控制并非孤立工序,而是需要高度整合的系统工程。从原料预处理到成品包装,每一环节的质量波动都会影响最终产品的稳定性与安全性。建立基于质量源于设计(QbD)理念的控制策略,明确关键质量属性(CQA)与关键工艺参数(CPP)之间的关联至关重要。例如,浓缩阶段的蛋白浓度直接影响干燥效率,而干燥前的脱盐程度会影响流化床的运行稳定性。通过过程分析技术(PAT)实时监控关键参数,可实现对生产过程的动态调整,确保批次间的一致性。
质量控制体系还需涵盖严格的检测标准与合规性审查。针对蛋白制品,需检测蛋白质含量、纯度、水分、灰分、重金属及微生物限度等指标,同时针对功能性蛋白还需评估其生物活性与溶解性。在苦味控制方面,可利用电子舌或感官评价小组进行定量分析,建立风味数据库,为工艺优化提供数据支持。此外,遵循GMP(良好生产规范)要求,确保生产设备、管道及储存环境的清洁与无菌,防止交叉污染。通过数据追溯与持续改进,不断优化工艺参数,提升蛋白制品的整体品质与市场竞争力。