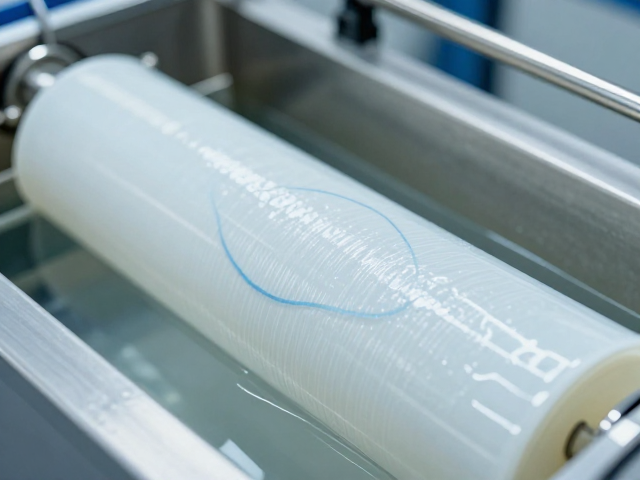
纳滤膜分离原理与脱盐机制
纳滤(Nanomembrane Filtration, NF)技术介于反渗透与超滤之间,其膜孔径通常在1-10纳米范围内,能够截留分子量在200-1000道尔顿的有机物及二价离子。在蛋白浓缩提纯工艺中,纳滤利用道南效应(Donnan Effect)和筛分效应,允许小分子盐类(如氯化钠、硫酸铵)及低分子量杂质通过膜孔进入透过液,而保留大分子蛋白质在浓缩液中。这种选择性截留特性使得脱盐过程无需添加大量稀释剂,显著提高了目标蛋白的回收率和纯度。
脱盐效率受操作压力、温度、回收率(Y)及料液初始浓度等多重因素影响。通常情况下,操作压力控制在0.5-1.5 MPa之间,以维持稳定的通量并防止膜污染。温度升高可降低料液粘度,提高扩散系数,从而提升脱盐速率,但需严格控制在蛋白变性温度之下,一般建议维持在20-40℃。回收率即透过液体积占进料液体积的比例,高回收率有助于提高浓缩倍数,但过高的回收率会导致膜表面浓差极化现象加剧,形成凝胶层,阻碍盐分透过,因此需通过优化流速和膜组件设计来平衡脱盐效果与浓缩效率。
工艺参数优化与过程控制
在工业化生产场景中,错流过滤(Cross-Flow Filtration)是维持纳滤系统稳定运行的关键策略。料液以一定流速平行流过膜表面,产生的剪切力可有效剥离膜表面的沉积层,减少浓差极化。错流速度通常需维持在3-6 m/s,以确保膜表面的湍流状态,这对于高粘度蛋白溶液的脱盐至关重要。此外,动态膜过滤技术通过定期改变流速或压力脉冲,进一步增强了膜表面的自清洁能力,延长了膜组件的使用寿命。
pH值和离子强度对蛋白质的电荷状态及纳滤膜的选择性截留有显著影响。蛋白质的等电点(pI)决定了其在特定pH环境下的带电情况,进而影响其与带电膜表面的相互作用。在远离等电点的pH条件下,蛋白质带净电荷,静电排斥作用可减少膜吸附,提高透过通量。同时,料液中的离子强度会影响双电层厚度,进而影响小分子盐类的透过速率。实际应用中,常通过在线pH计和电导率仪实时监测料液性质,动态调整加酸或加碱策略,以维持最佳脱盐环境。
微生物污染控制与无菌保障
蛋白质溶液富含营养成分,极易成为微生物滋生的温床,因此在浓缩提纯过程中必须实施严密的微生物控制。纳滤膜本身具备物理截留微生物的能力,大多数细菌和酵母细胞直径大于200纳米,可被纳滤膜有效截留。然而,病毒和支原体等微小病原体可能透过纳滤膜,因此需在纳滤前设置严密的预处理步骤,如0.45 μm或0.2 μm微滤除菌,以去除进料液中的微生物负荷。
无菌过滤后的料液应储存在经过灭菌处理的密闭系统中,管道和储罐需定期进行原位清洗(CIP)和在线灭菌(SIP)。CIP程序通常包括碱洗、酸洗和水洗,以去除膜表面和管道内的有机残留和无机结垢。SIP则利用高温蒸汽(通常121℃,15-30分钟)对系统进行彻底灭菌。此外,生产过程中需定期采集透过液和浓缩液进行微生物限度检查,监测指标包括菌落总数、霉菌和酵母菌总数及特定致病菌,确保产品符合药用或食品级安全标准。
膜污染监测与清洗策略
膜污染是纳滤工艺面临的主要技术挑战,主要表现为可逆污染(浓差极化和吸附)和不可逆污染(孔内堵塞和化学吸附)。膜污染会导致通量下降和脱盐率降低,增加能耗和清洗频率。监测膜污染的主要指标为跨膜压差(TMP)和标准化通量。当TMP显著升高或标准化通率下降超过10-15%时,表明膜污染严重,需启动清洗程序。
清洗策略分为物理清洗和化学清洗。物理清洗包括水洗、反洗和空气擦洗,旨在去除膜表面的松散沉积层。化学清洗则根据污染类型选择清洗剂,有机污染常用碱性清洗剂(如0.1-0.5% NaOH),无机结垢常用酸性清洗剂(如0.1-0.5% 柠檬酸或盐酸),而蛋白质吸附污染可采用表面活性剂或酶制剂清洗。清洗后的膜需进行充分冲洗,直至出水pH值和电导率与进水一致,以恢复膜性能。定期执行完整的清洗流程,可有效延长膜组件的使用寿命,维持工艺的稳定性。
质量指标检测与合规性
蛋白浓缩提纯后的产品质量需通过多项指标进行严格检测,以确保符合相关行业标准。主要检测项目包括蛋白质含量(采用Bradford法或Lowry法测定)、纯度(SDS-PAGE或HPLC分析)、脱盐效果(电导率和离子色谱法测定氯离子、硫酸根等)、以及微生物限度。此外,还需检测残留溶剂、重金属含量及内毒素水平,特别是在制药领域,需符合药典要求。
数据记录与可追溯性是质量控制的重要组成部分。生产过程中需详细记录关键工艺参数(温度、压力、流速、回收率)、清洗记录、环境监测数据及检验结果。这些数据应存储在受控的系统中,确保数据的完整性和真实性,便于后续的质量审计和工艺优化。通过建立完善的质量管理体系,可有效监控生产过程,及时发现并纠正偏差,保证产品质量的一致性和安全性。